


چرا لبه دقیق شمارش می شود
برخی از لبه های ماشین کاری شده "تیز" یا "صاف" نیستند. عملکرد واقعی قطعات مهندسی دقیق تحت تأثیر شرایط لبه است. طبق دستورالعملهای طراحی سازه ASME، لبههای ناتمام مناطقی با تمرکز تنش ایجاد میکنند که در موقعیتهای بارگذاری چرخهای 50% عمر خستگی را کاهش میدهند. در سیستمهای آببندی، یک نقص لبه به اندازه 0.05 میلیمتر میتواند به سطوح تماس O{6}}رینگ آسیب برساند و منجر به نشت مایع هیدرولیک یا پنوماتیک شود که منجر به خرابی سیستم شود. لبه های تیز دارای پوشش ناهمواری هستند-آنودایز یا آبکاری شدهاجزاء پس از عملیات سطحی، دقت ابعادی را نقض میکند و باعث ترکخوردگی زودرس پوشش در طول انتقال لبه میشود.
خدمات تکمیل لبه دقیق این عیوب را قبل از خرابی میدان برطرف می کند. تکمیل لبه چیزی بیش از یک برش زدایی است. این کاراکتر هندسی هر لبه را کنترل می کند، اندازه شکست، زوایای پخ و شعاع فیله را بر اساس مدل شما انتخاب می کند.تکمیل لبه با دقت مشخص می کند که چه چیزی باید باشد و لکه زدایی آن چیزی را که نباید باشد حذف می کند.کلید-CNC حذف سوراخ و مهندسی لبه را ترکیب میکند تا محصولات تمیز، ایمن و دقیق- را از همان اولین حملونقل ارائه دهد.

لبه های تکمیل
بسته به هندسه قطعه، ویژگیهای مواد و عملکرد، کلید{0}}CNC از فرآیندهای مختلف تکمیل لبه استفاده میکند:

| ■ شکستگی لبه (گرد کردن) .تمام لبه های تیز در شعاع 0.1-0.5 میلی متر کنترل می شوند. شکستگی لبه رایج ترین مشخصات تکمیل لبه کشش مکانیکی است. آنها به کاهش صدمات ناشی از حمل و نقل، استرس و ضخامت پوشش ثابت در آنودایز یا پوشش پودری کمک می کنند. برای جلوگیری از عملیات دستی و اطمینان از سازگاری ابعادی از دستهای به دسته دیگر، دستگاههای CNC خود را با مسیرهای ابزار شکست لبه در چرخههای ماشینکاری برنامهریزی میکنیم. | ■ پخ زدن. اریب های مسطح، نه اشکال گرد، با برش های دقیق 45{2}} درجه یا زاویه دار ایجاد می شوند. پخها وارد کردن پین را هدایت میکنند، جوشها را آماده میکنند و هندسه ورودی نخ را تعیین میکنند. ما خدمات تکمیل لبه های دقیق را ارائه می دهیم که پخ هایی با تحمل زاویه ± 0.5 درجه و تحمل ابعاد ± 0.03 میلی متر را ارائه می دهیم که در هر نقطه از فرآیند تولید به صورت اپتیکال بررسی می شود. |
| ■ فیله و شعاع تکمیل.انتقال مقعر بین سطوح به شعاع صاف همانطور که تعریف شده است ماشینکاری می شود. شما به فیله در گوشه های داخلی نیاز دارید که تنش را در قطعات CNC ساختاری منتقل کنند. ما از شعاعسنجهای کلیدی-CNC و مقایسهکنندههای نوری برای اعتبارسنجی شعاعهای فیله در برابر فراخوانهای طراحی برای روش تکمیل لبهمان استفاده میکنیم. همه محموله ها دارای گزارش بازرسی نهایی هستند. | ■ CNC{0}}کنترل لبه برنامهریزی شده. کلید-CNC هندسه لبه را با چرخه ماشینکاری ادغام می کند، نه به عنوان یک فرآیند-. فنرها با کیفیت ثابت در لبه، چرخههای پخ چند مرحلهای برای حذف تدریجی مواد، و تکمیل شعاع{4}}روی کانتور روی همان تجهیزات CNC 3 و 5 محوری که برای تولید محصول استفاده میشوند، تولید میشوند. این رویکرد یکپارچه تضمین می کند که وضوح لبه جزء ذاتی مولفه است، نه چیزی که پس از آن اضافه شود. |
مشخصات تکمیل لبه
جدول زیر پارامترهای تکمیل لبه موجود در Key-CNC را نشان میدهد که طیف کاملی از ویژگیهای لبه را از شکستگیهای میکرو در قطعات پزشکی گرفته تا فیلههای ساختاری در قطعات سنگین- را پوشش میدهد:
|
ویژگی لبه |
محدوده اندازه |
تحمل |
برنامه معمولی |
|
شکستن لبه |
0.1-0.5 میلی متر R |
0.05 ± میلی متر |
ایمنی عمومی، یکنواختی پوشش |
|
پخ (45 درجه) |
0.2-3.0 میلی متر |
0.03 ± میلی متر |
سرب مونتاژ-، آماده سازی جوش |
|
چمفر (سفارشی) |
0.2-5.0 میلی متر |
زاویه 0.5± درجه |
ورودی نخ، سطح آب بندی |
|
شعاع فیله |
0.5-6.0 میلی متر R |
0.05 ± میلی متر |
توزیع تنش، قطعات ساختاری |
|
Micro Edge Break |
0.05-0.15 میلی متر R |
0.02 ± میلی متر |
قطعات پزشکی، نوری، الکترونیکی |
|
شعاع کامل |
در هر نقاشی |
0.03 ± میلی متر |
جریان سیال، سطوح آیرودینامیکی |
موادی که لبه را تمام می کنیم
Key{0}}CNC خدمات تکمیل لبه دقیق را برای طیف وسیعی از مواد ماشینکاری شده CNC ارائه میکند، که هر کدام تکنیکهای ابزار و پارامترهای فرآیندی خاص خود را دارند. کیفیت لبه به همان اندازه که به نحوه برنامهریزی مسیر ابزار مربوط میشود، به نحوه رفتار مواد نیز بستگی دارد:
وزن سبک لبه شکسته و پخ مهم برای آماده سازی برای آنودایز. تغذیه های تنظیم شده لکه دار شدن لبه روی آلیاژهای نرم را به حداقل می رساند
کار{0}}سختی کنترل شده توسط چند-لبه عبور-با درگیری پیشرونده ابزار و لبه های برش کاربید
پخهای تنظیمشده با نیروی بالا برای کاربردهای پزشکی و هوافضا و تکمیل لبهها در ارتباط با چرخههای تراشکاری و فرز CNC
تکمیل لبه با آسیب کم برای کاهش ساییدگی و لایه برداری الیاف. ابزار روکش الماس برای لبه های تمیز با الیاف
برنج و مس
تکمیل لبههای نرم-ساینده، حفظ رسانایی و دقت ابعادی؛ زوایای پخ بدون تغییر شکل سطح حفظ می شود
فولادهای سخت شده (440C، D2)
ابزار کاربید با نرخ تغذیه کنترل شده برای پرداخت دقیق لبه. پخ ها پس از سخت شدن برای دقت هندسی ماشین کاری می شوند
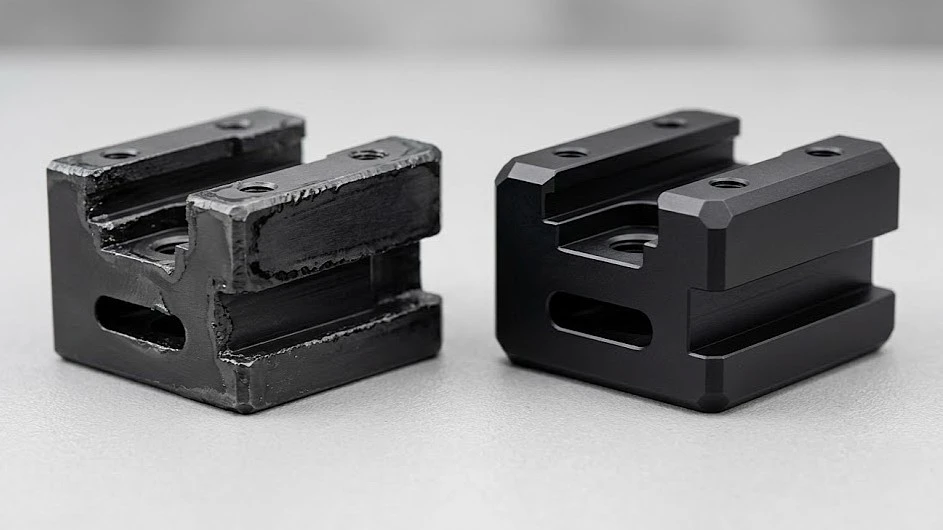
تکمیل لبه قبل از آندایز کردن
وضعیت لبه و نتایج عملیات سطح معمولاً در کیفیت قطعات CNC نادیده گرفته می شود. لبه های تیز باعث تجمع لایه های اکسید ناهموار در طول می شودآنودایز پوشش زینتی نوع دوم یا پوشش سخت نوع III. در لبههای شعاع 0.005 میلیمتر، پوششهای آندی میتوانند 2 تا 3 برابر ضخامت اسمی خود رشد کنند و در سطوح جفتگیری و پروفیلهای نخ تداخل ایجاد کنند. انباشتگی یک مسئله اصلی در آنودایز سخت نوع III است، زیرا ضخامت پوشش 25-100 میکرومتر باعث بدتر شدن عیوب لبه ها و نقض تلرانس می شود.
تکمیل لبه با شکستن لبه ها قبل از عملیات سطحی این مشکل را حل می کند. آماده سازی لبه قبلی باعث بهبود پراکندگی پوشش، قوام رنگ و انطباق ابعادی پس از تکمیل می شود. با توجه به ماسرویس آندایزینگ نوع IIIصفحه،-مهندسین کلیدی CNC طراحی قبل از آنودایز کردن-را ارزیابی میکنند و اندازههای شکست لبه را برایتوسعه 50 درصدی پوشش های آنودایز خشن به بیرون. برای قطعاتی که نیاز به درمان انتخابی لبه دارند، پوشش دقیق ورودی رزوه، سطوح زمین، و فشار دادن{1}درناحیه های تماس را تیز نگه می دارد و در عین حال تمام لبه های دیگر را مطابق مشخصات می شکند.
کلید-صنایع کلیدی CNC
-رباتیک و اتوماسیون, دستگاه های پزشکی, ورزشودر فضای بازتجهیزات،خودرو
-از خدمات تکمیل لبه دقیق بهره ببرید، که عملکرد، ایمنی و قابلیت اطمینان را بهبود میبخشد.
این بخشها از کنترل دقیق لبهها بهره میبرند که دقت مونتاژ، تمرکز تنش، عملکرد آببندی و انطباق اجزای حیاتی با مقررات مهندسی و ایمنی را افزایش میدهد.
فرآیند کیفیت و بازرسی
هر سفارش تکمیل لبه در Key-CNC از یک گردش کار بازرسی مستند پیروی می کند که با سیستم مدیریت کیفیت گواهی ISO 9001:2015 ما مطابقت دارد. کیفیت لبه فرض نمی شود - در نقاط بازرسی تعریف شده در طول چرخه تولید اندازه گیری، ثبت و تأیید می شود.
تگ های محبوب: خدمات تکمیل لبه دقیق، تولید کنندگان خدمات تکمیل لبه دقیق چین، تامین کنندگان، کارخانه, پلیسه زدایی, خدمات پرداخت نهایی پلیسهگیری برای قطعات ماشینکاری شده سفارشی, ابزار پلیسه گیری با فولاد پرسرعت, پلیسهگیری دستی و خودکار برای قطعات فلزی, خدمات فرآیند پلیسه گیری قطعات فلزی


